塗料=樹脂+顔料+溶剤
一般塗料と耐熱塗料の違いは、主に使用される樹脂にあります。顔料や溶剤は大きく変わらないことが多いですが、樹脂の選定が異なることで、塗料の性能に違いが生じます。シリコーン樹脂は化学的な結合が強く、耐熱性があるので耐熱塗料によく使用されています。
| 一般塗料 | 耐熱塗料 | |
|---|---|---|
| 使用樹脂 | アクリル エポキシ ウレタン など |
シリコーンを主とした 変性樹脂 |
| 性質 | 耐候性 + 防錆 |
耐候性 + 防錆 + 耐熱性 |
| 膜 | 一般的に厚膜である | 薄膜である |
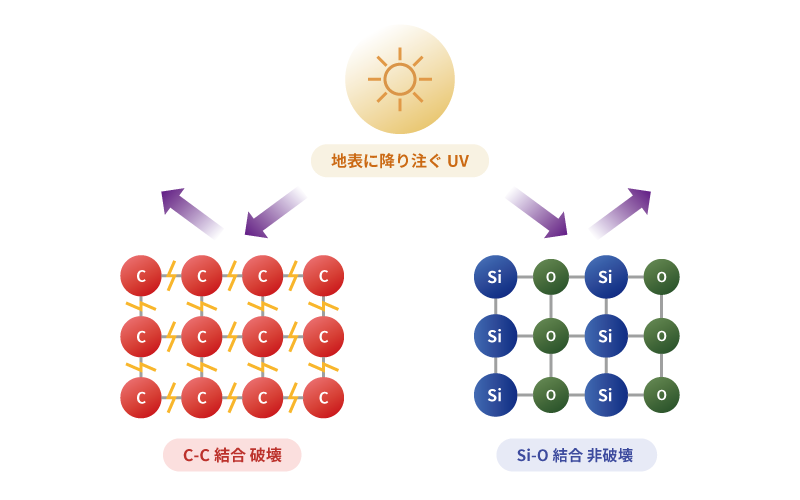
| 化学式 | <炭素結合> C-Cで結合されている C-C-R (炭素結合樹脂のおおまかな組成) |
<シロキサン結合> Si-Oで結合されている R-Si-O (シロキサン結合樹脂のおおまかな組成) |
*Rは官能基を持った分子の事
シロキサン結合は樹脂組成破壊エネルギーから守る力が強く、非常に強固です。そのため耐熱性(耐候性)に優れています。
耐熱塗料は加熱により塗膜にストレスが与えられるため、メーカー規定標準膜厚保で管理されることが望ましいです。また、適切な塗装作業がなされない場合は不具合が発生するので以下の注意が必要です。
メーカー規定の
標準膜厚で塗装する
急加熱を避ける
塗装間隔の
時間厳守
清浄な素地に
塗装する(脱脂等)
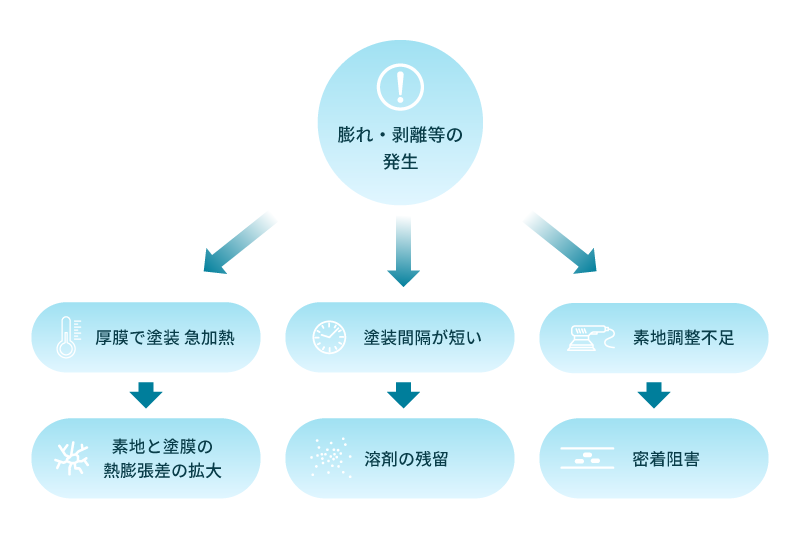
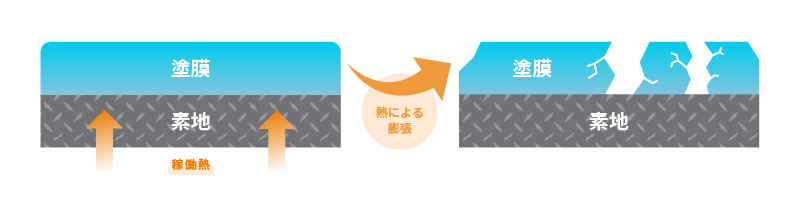
熱がかかると素地と塗膜との間に膨張率によるズレが生じて、剥離、膨れに至る
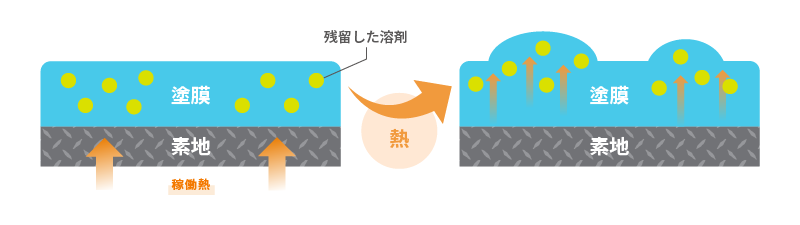
熱がかかると残留している溶剤分が気体となって塗膜を押し上げる
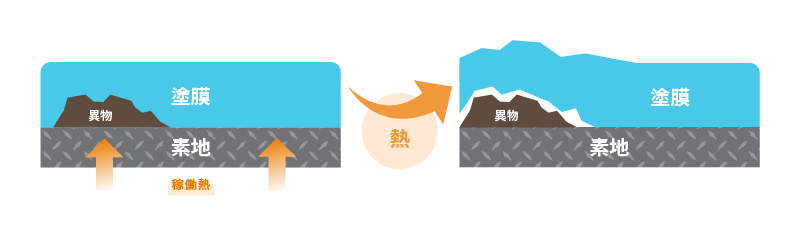
熱がかかると密着を阻害して、異物ごと塗膜を押し上げ素地から剥離する
◆サビ落とし・汚れ落とし
◆酸化スケール(黒皮)の除去
◆加工物と塗料との密着性を高める(塗装効果向上によるトータルコストの削減)
→国際規格で定められた素地調整方法があります
|
I.S.O St2
|
Hand Tool Cleaning 油脂、グリース、溶解性溶接フラックス等の汚物を溶剤にて除去する。 手動工具によるチッピング、スクレーピング、ブラッシング、サンディングそ の他これらを組合せた方法にて遊離状態のミルスケール、錆、塗膜、その他の 物質を除去し、ケレン後表面からゴミその他の付着物を除去した状態。 |
|---|---|
|
S.S.P.C-S.P-2
|
|
|
S.I.S-A St2
S.I.S-B St2 S.I.S-C St2 S.I.S-D St2 |
|
I.S.O St3
|
Power Tool Cleaning 電動および圧縮空気によって動くディスクサンダー、ワイヤーバフその他の動力工具にて遊離錆、塗膜その他の付着物を除去した状態。 溶接部分についてのスラグ、スパッターはハンマー、タガネ等にて除去し、シームライン全体をバフ研磨にて入念に除錆する。 動力工具で手が付けられない箇所は、手動工具にて入念に素地調整を行う。 ケレン後、表面からゴミやその他の付着物を除去し、有害なグリース、油を溶剤洗浄等にて除去した状態。 |
|---|---|
|
S.S.P.C-S.P-3
|
|
|
S.I.S-A St3
S.I.S-B St3 S.I.S-C St3 S.I.S-D St3 |
|
I.S.O Sa2
|
Commercial Blast Cleaning (一般商業用ブラスト処理) 鋼材に油脂、グリ-スの付着があれば、溶剤などで洗浄する。 サンド(砂)、グリット(鋼砕粒)、ショット(鋼粒)、を用いたブラスト法によって少なくとも単位面積当りの2/3以上は目に見える錆、ミルスケ-ルその他の異物質が 完全に除去されている状態。 |
|---|---|
|
S.S.P.C-S.P-6
|
|
|
S.I.S-A Sa2
S.I.S-B Sa2 S.I.S-C Sa2 S.I.S-D Sa2 |
|
I.S.O Sa2.5
|
Near White Blast Cleaning(ニヤ-ホワイトブラスト処理) 鋼材に油脂、グリ-スの付着があれば、溶剤などで洗浄する。 サンド(砂)、グリッド(鋼砕粒)、ショット(鋼粒)、を用いたブラスト法によってホワイトメタルに近い程度の清浄度まで行うもので、少なくとも目に見えるすべての異物質が単位面積当り95%以上、完全に除去されている状態。 |
|---|---|
|
S.S.P.C-S.P-10
|
|
|
S.I.S-A Sa2.5
S.I.S-B Sa2.5 S.I.S-C Sa2.5 S.I.S-D Sa2.5 |
|
I.S.O Sa3
|
White Metal Blast Cleaning (ホワイトメタルブラスト処理) 鋼材に油脂、グリ-スの付着があれば、溶剤などで洗浄する。 サンド(砂)、グリッド(鋼砕粒)、ショット(鋼粒)、を用いたブラスト法によってすべての目に見える錆、ミルスケ-ル、塗膜、その他の異物質が完全に除去されている状態。 |
|---|---|
|
S.S.P.C-S.P-5
|
|
|
S.I.S-A Sa3
S.I.S-B Sa3 S.I.S-C Sa3 S.I.S-D Sa3 |
S.I.S規格について、A,B,C,Dの鋼鈑は次の通りです。
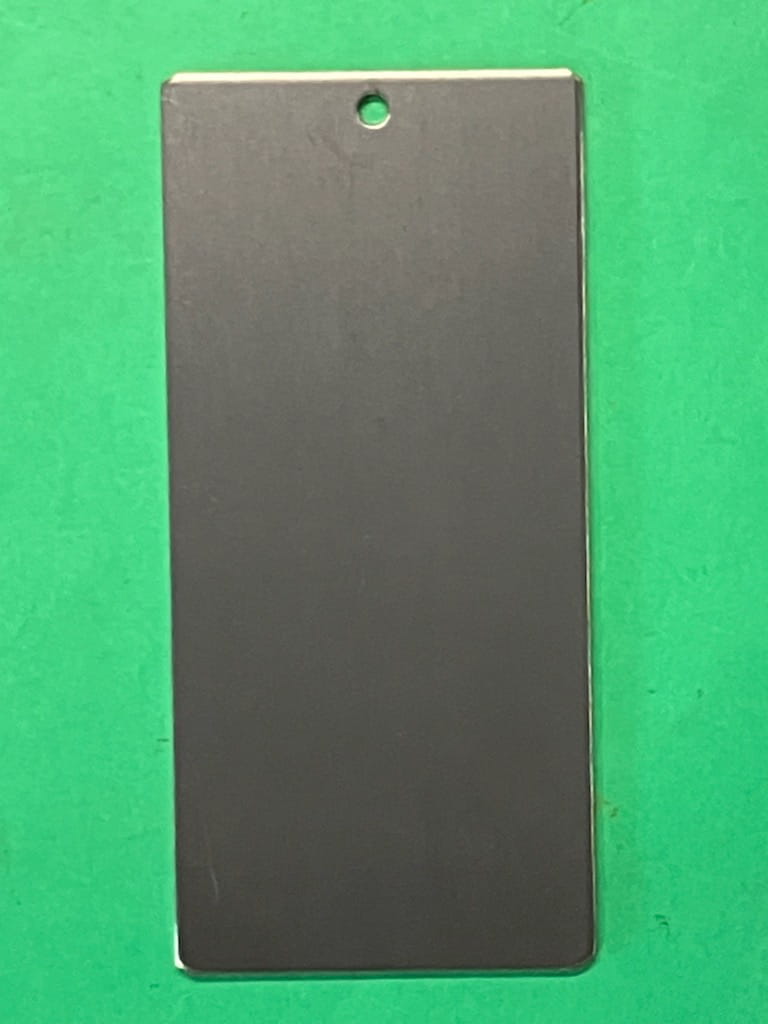
【黒皮付き鉄(SS400)】
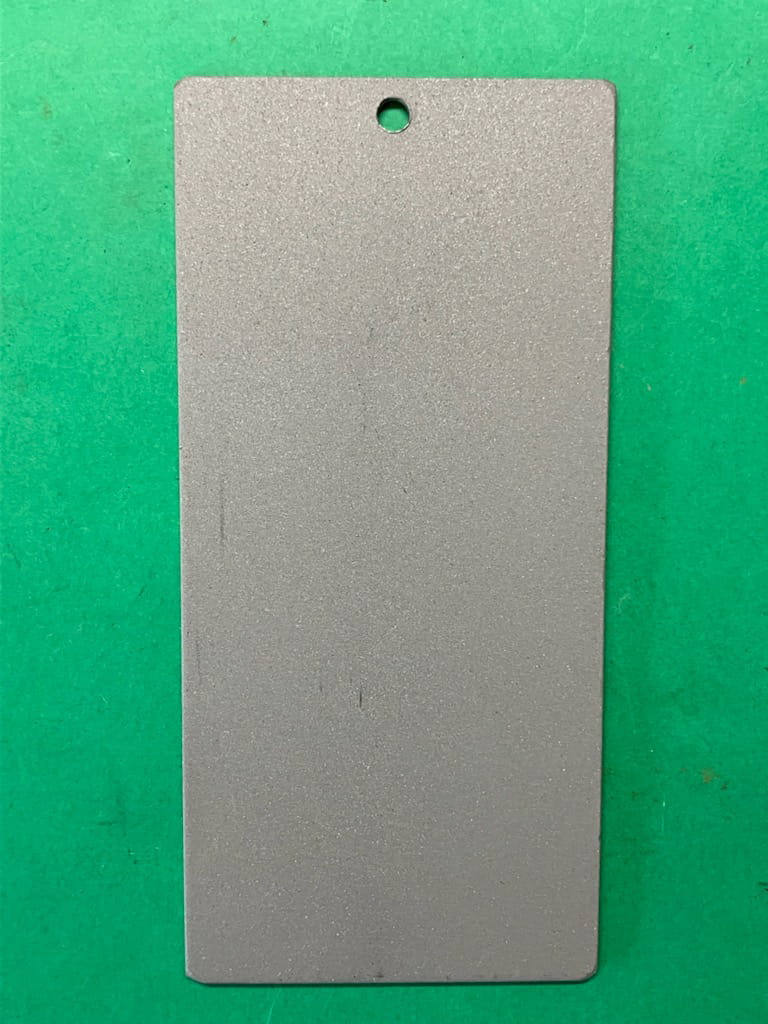
【サンドブラスト処理
(SS400)】
◆サンド 切削力が強くて安価である
→研掃材が回収困難な屋外作業使用
◆ショット 鋳物工場などでよく使われている
→作業能率が良く、安価で研掃除の回収が容易
◆グリット 角張った鉄粉を使用するので切削力が非常に高い
◆その他研掃材 カットワイヤー/アルミナ/ガラスビーズ